

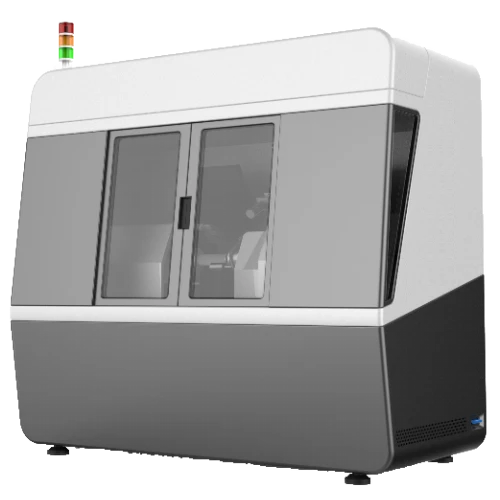
Mesin Penggulung Kumparan Serat RH04
Alat-penggantian spool gratis, pengoperasian mudah
Perakitan presisi, operasi stabil
Ketegangan seragam, belitan stabil
Deskripsi
Fitur Utama
- Alat-penggantian spool gratis, pengoperasian mudah
- Perakitan presisi, operasi stabil
- Ketegangan seragam, belitan stabil
- PLC-terkendali, pemantauan mudah
- Perlindungan tabrakan,-berhenti otomatis
Aplikasi
- Kumparan serat berliku
Pengenalan Produk
Mesin penggulung kumparan serat RH04 milik Perusahaan memiliki fitur otomatisasi tinggi,-kontrol tegangan presisi tinggi, dan pengoperasian yang mudah, dan sangat cocok untuk metode penggulungan simetris empat-kutub untuk kumparan FOG. Ia menggunakan PLC yang dikoordinasikan dengan motor servo untuk mencapai posisi yang tepat dan kontrol proses penggulungan. Layar HMI eksternal memungkinkan masukan perintah dan pembacaan-parameter kunci untuk pemantauan proses-waktu nyata. Kamera CCD juga ditambahkan untuk pengamatan mikroskopis online terhadap belitan, sehingga penyimpangan dapat dideteksi dan diperbaiki dengan segera.
Teknologi Unik
Company adalah perusahaan{0}}teknologi tinggi dengan kemampuan loop tertutup penuh mulai dari peralatan penggulungan serat dan kumparan hingga FOG, produk inersia serat/MEMS, sirkuit IMU, perangkat lunak, dan peralatan pengujian. Kontrol proses-ke-akhir meningkatkan kualitas dan mengurangi biaya. Beroperasi di bawah ISO9001 dengan proses yang ketat, ini memastikan keandalan dan konsistensi produk.
Parameter
Spesifikasi Mesin Winding Fiber Coil RH04
|
Parameter |
Spesifikasi |
|
Kisaran Diameter Serat (mm) |
Φ0.1-Φ0.26 |
|
Kecepatan Berliku (r/mnt) |
40 |
|
Diameter Perkakas Maksimum (mm) |
250 |
|
Rentang Kontrol Ketegangan (g) |
5-50 |
|
Ketegangan Presisi (g) |
±0,5(20r/menit) |
|
Langkah Lintasan (Lebar Kumparan) (mm) |
0-60 |
|
Akurasi Penghitungan (putaran) |
0.1 |
|
Parameter yang Dapat Ditampilkan |
Belokan, Ketegangan, Panjang, Jumlah Lapisan, Arah Spindel, Arah Lintasan, Koordinat, Kecepatan, tampilan-waktu nyata dari panjang luka untuk lapisan saat ini |
|
Parameter yang Dapat Diprogram |
Diameter Serat, Arah Spindel, Arah Lintasan, Kecepatan, Ketegangan, Diameter Spul, Lebar Spul, dll. |
|
Dimensi Peralatan (mm) |
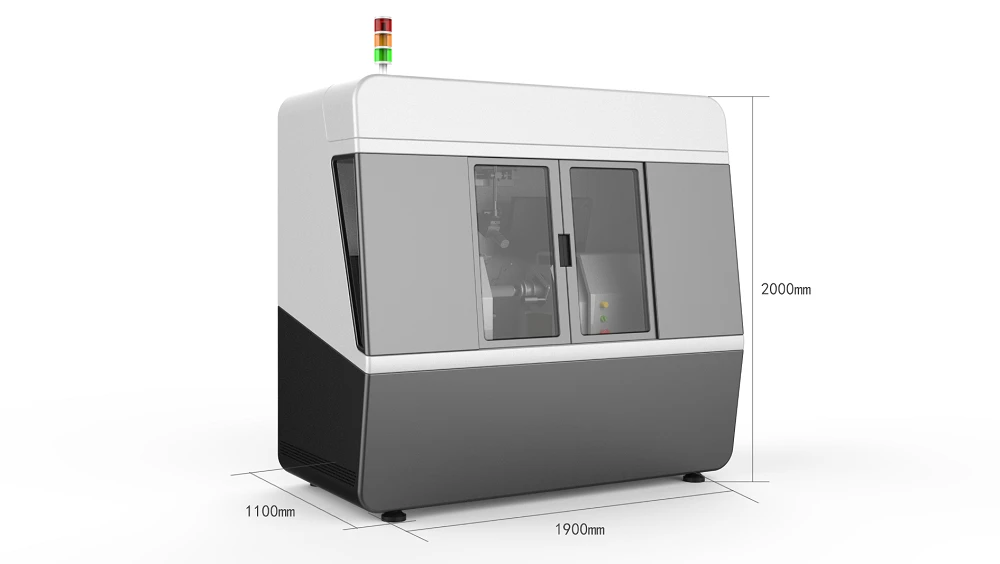
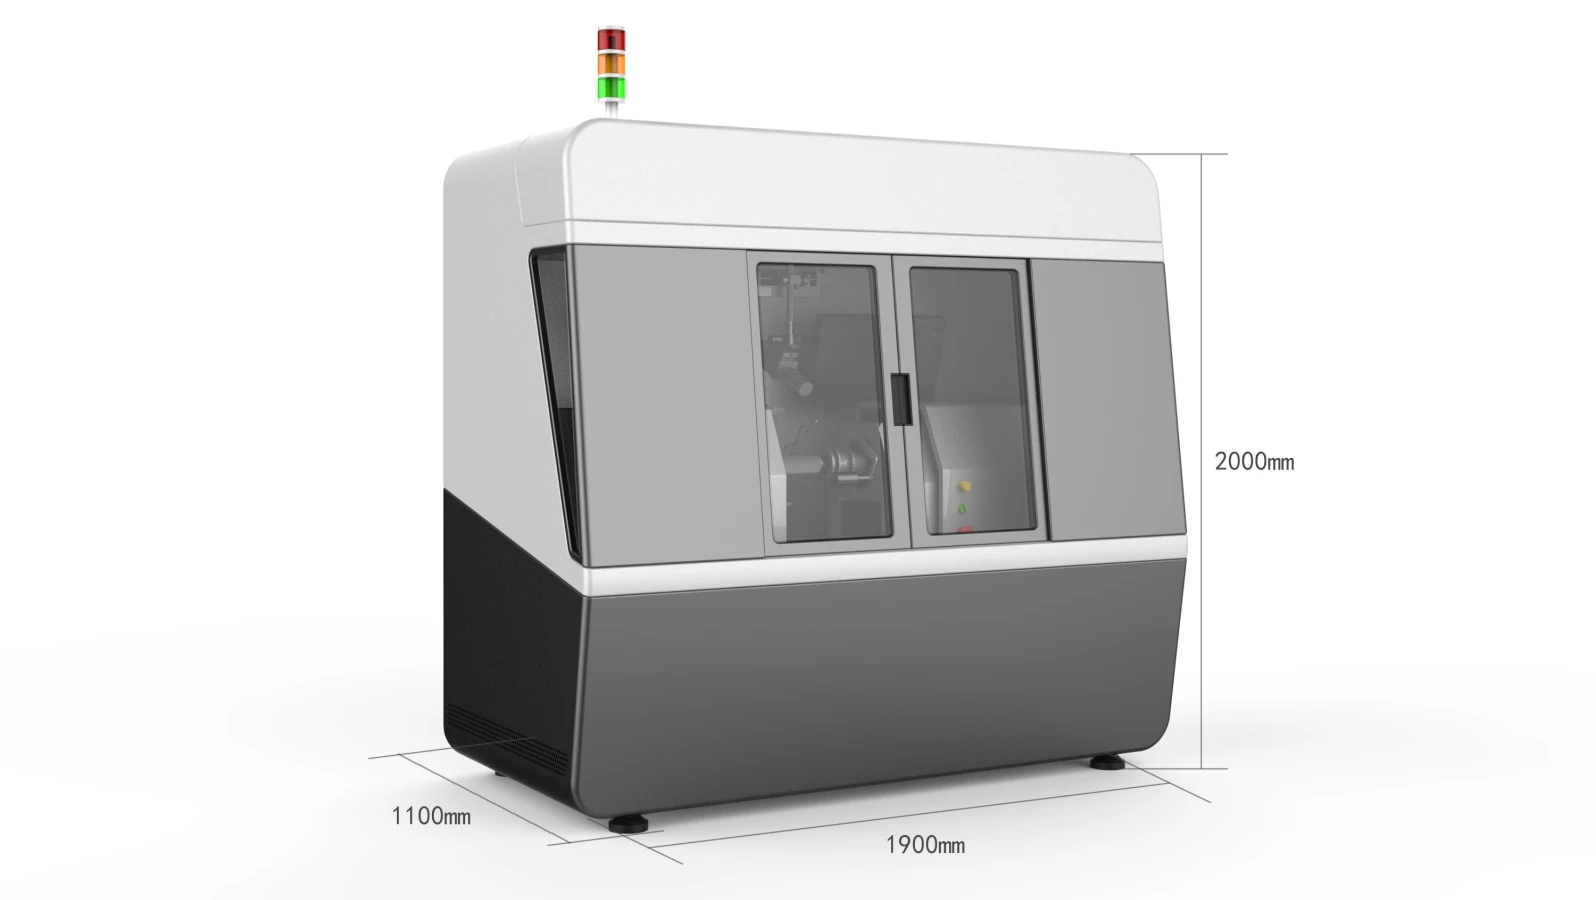
L 1900 × W 1100 × H 2000 |
Gambar Garis Besar
Pemberitahuan Keamanan
Sebelum menggunakan peralatan, harap baca dengan cermat bagian keselamatan berikut untuk memastikan keselamatan pribadi!!!!
PERINGATAN
- Catu daya peralatan ini adalah dua-fasa, tiga-kabel 220V, perhatikan tegangan tinggi.
- Peralatan ini beroperasi dengan bagian yang berputar.
- Kegagalan mematuhi petunjuk keselamatan dapat menyebabkan cedera serius atau kerusakan properti.
- Hanya personel berkualifikasi yang benar-benar memahami peringatan, tindakan pencegahan, dan prosedur pemeliharaan berikut yang boleh mengoperasikan peralatan ini.
- Kunci aman menggunakan peralatan ini untuk menghasilkan produk berkualitas terletak pada penguasaan proses pengoperasian dan pemeliharaan yang tepat.
PERSONIL YANG BERKUALIFIKASI
Mengacu pada orang yang paham dengan pengoperasian dan pemeliharaan peralatan ini dan harus memiliki kualifikasi berikut.
- Terlatih dan berkualifikasi dalam catu daya, pemutusan, pembersihan, pembumian, dan penandaan kabel dan peralatan listrik seperti yang disyaratkan oleh peraturan keselamatan.
- Terlatih dalam pemeliharaan dan penggunaan peralatan yang benar seperti yang ditentukan oleh peraturan keselamatan.
- Terlatih dalam perawatan darurat.
BAHAYA
Mengacu pada kematian, cedera serius, atau kerusakan properti yang mungkin terjadi jika tindakan pencegahan yang tepat tidak dilakukan.
PERHATIAN
Mengacu pada bagian relevan dari informasi dan manual produk yang harus diberi prioritas tinggi.
CATATAN
- Hanya personel berkualifikasi yang memahami peralatan ini dan informasi yang disertakan dengannya yang diizinkan untuk mengoperasikan atau memperbaiki peralatan.
- Dalam pengoperasian normal peralatan, dilarang menyentuh berbagai bagian produksi dengan tangan Anda sesuka hati untuk mencegah cedera diri; untuk mencegah kerusakan pada mesin.
- Sebelum melakukan pekerjaan perbaikan dan pemeliharaan secara intuitif, pastikan daya AC telah diputus; baik pengontrol maupun motor dapat membawa tegangan berbahaya sampai listrik AC diputus.
- Dalam pengukuran bermuatan, apapun keadaannya tidak diperbolehkan menyentuh kabel bermuatan; peralatan pengukuran instrumentasi harus benar, untuk menghindari peralatan yang salah dan menyebabkan fenomena kerusakan pada peralatan terjadi.
- Pastikan peralatan terpasang dengan baik dan aman untuk dioperasikan.
- Setelah peralatan diberi energi, personel tanpa pelatihan, jangan menyentuh berbagai komponen listrik, terminal, dll., agar tidak menyebabkan cedera diri; seperti terjadinya fenomena sambungan saluran terputus, harap putuskan sambungan daya sebelum memproses.
- Saat membersihkan dan merawat peralatan, harap matikan daya untuk menjalankannya, jangan beroperasi dengan listrik, dilarang keras membersihkan dengan air.
- Harap ikuti dengan ketat langkah-langkah pengoperasian peralatan untuk memastikan produksi produk yang berkualitas; untuk pemeliharaan catatan lainnya, silakan hubungi kami.
Persyaratan Lingkungan
Untuk memastikan produksi produk yang berkualitas, dan pada saat yang sama untuk memperpanjang masa pakai berbagai komponen peralatan, pabrik pengguna harus memiliki kondisi berikut:
Tegangan Pasokan
Sistem kabel dua-fase tiga-2×220V±10%, 50HZ±2% 3,5KW
Kondisi pengardean yang baik harus disediakan (perangkat pengardean terpisah sesuai dengan standar internasional untuk perlindungan pribadi dan penghapusan interferensi elektromagnetik pada tingkat tertentu). Dengan kebocoran dan grounding anti-statis.
Lingkungan Instalasi
Suhu 20-25 derajat
Kelembapan relatif 30 hingga 80% (tanpa kondensasi)
Lingkungan-bebas debu, kebersihan kelas 100.000
Tidak ada gas korosif atau mudah terbakar
Tempat{0}}yang berventilasi baik, untuk pembuangan udara panas dan ventilasi personel
Tidak ada gangguan elektromagnetik atau sinar berbahaya
Penerangan bengkel memenuhi persyaratan instrumen presisi
Tanah harus rata, dengan beban 500Kg/m2
Aplikasi dan Karakteristikof Peralatan
Mesin penggulung kumparan serat RH04 memiliki karakteristik otomatisasi tinggi, kontrol presisi tegangan tinggi, dan mudah dioperasikan, serta cocok untuk metode penggulungan simetris quadrupole pada kumparan FOG.
Mesin penggulung kumparan serat RH04 mengadopsi PLC dan motor servo presisi tinggi untuk menyelesaikan pemosisian dan kontrol yang tepat. Melalui layar sentuh yang dapat digunakan untuk interaksi manusia-komputer, masukan instruksi operasi dan tampilan parameter utama diwujudkan, sehingga memfasilitasi pemantauan proses penggulungan secara real-time-. Pada saat yang sama, perangkat CCD ditambahkan untuk mengamati proses penggulungan serat secara online, sehingga dapat mengetahui fenomena yang tidak teratur dalam proses penggulungan dan memperbaikinya tepat waktu. Berdasarkan prinsip memperkuat pengawasan kualitas produk dan memastikan persyaratan penggulungan, empat poin teknis dapat diringkas sebagai berikut:
1) Pengaturan serat presisi otomatis. Modul PLC menghitung posisi susunan serat secara otomatis sesuai dengan kecepatan belitan dan diameter serat, dan mengontrol roda pemandu serat untuk melacak dan menemukan posisi susunan serat secara otomatis. Akurasi susunan serat bisa mencapai 0,005mm.
2) Kontrol tegangan presisi tinggi. Sensor tegangan-resolusi tinggi digunakan untuk memberikan umpan balik nilai tegangan-waktu nyata ke modul kontrol PLC. Setelah dilakukan penghitungan PID, kecepatan motor pengumpan fiber diatur agar tegangan pada proses penggulungan tetap pada nilai yang ditetapkan.
3) Penghitungan presisi tinggi. Dalam proyek ini, jumlah pulsa per putaran yang diumpankan kembali oleh motor servo digunakan untuk mewujudkan penghitungan yang akurat.
4) Mudah dioperasikan dan sangat otomatis. Tidak perlu menukar gulungan pembayaran kiri dan kanan, dan dapat mewujudkan satu kali pemasangan gulungan pembayaran melalui struktur horizontal, dan proses penggulungan setiap lapisan pada dasarnya dilakukan tanpa intervensi manual.
Karakteristik
Adaptor yang digunakan untuk memasang spul pengambil-(spul kumparan serat) dapat diubah sesuai dengan ukuran dan struktur spul yang berbeda.
Presisi perakitan mekanis yang tinggi. Spindel mengadopsi sambungan bantalan konsentris presisi yang diimpor untuk memastikan kecepatan-tinggi dan pengoperasian yang stabil, serta runout radial spindel kurang dari 0,03 mm.
Driver servo digunakan untuk mengontrol susunan serat dengan presisi tinggi dan dapat mewujudkan pengaturan serat otomatis yang presisi.
Ini memiliki stabilitas operasi yang tinggi dan tegangan dikontrol oleh sensor tegangan yang tepat untuk memastikan tegangan seragam dalam proses penggulungan.
Bagian pembayaran-mengadopsi struktur pembayaran-aktif untuk memastikan stabilitas tegangan di seluruh proses penggulungan.
Kedua spool-pembayaran dan spool-pengambil mengadopsi pemasangan koaksial untuk memastikan konsentris saat bekerja.
Mesin dikendalikan oleh PLC, dan parameter setiap unit ditampilkan di layar, dan hal ini kondusif bagi operator untuk memantau status produksi mesin.
Memiliki posisi batas kiri dan kanan serta perlindungan penghentian otomatis anti-tabrakan untuk mencegah kerusakan pada komponen mekanis akibat kesalahan-pengoperasian.
Terdapat tombol darurat di meja kerja, dan berguna untuk menghentikan mesin jika terjadi keadaan darurat.
Pintu pengaman-anti debu seluler dipasang di badan pesawat untuk melindungi serat optik saat proses belum selesai, dan untuk memberikan perlindungan debu saat mesin dimatikan.
Spesifikasi Utama
|
TIDAK. |
Parameter |
Satuan |
Spesifikasi |
|
1 |
Diameter serat |
mm |
Φ0.1-Φ0.26 |
|
2 |
Kecepatan berliku |
putaran/menit |
0-50 |
|
3 |
Diameter putaran spindel |
mm |
Φ10-Φ340 |
|
4 |
Rentang ketegangan |
g |
5-50 |
|
5 |
Resolusi nilai tampilan tegangan |
g |
0.1 |
|
6 |
Panjang susunan serat (lebar-spul pengambil) |
mm |
0-60 |
|
7 |
Kesalahan penghitungan |
Berbelok |
0.1 |
|
8 |
Parameter tampilan |
Jumlah lilitan, tegangan, panjang, Jumlah lapisan, Arah putaran spindel, Arah susunan serat, Koordinat, Kecepatan putaran, waktu-sebenarnya yang telah dililitkan |
|
|
9 |
Pengaturan parameter |
Diameter serat, Arah putaran spindel, Arah susunan serat, Kecepatan, Tegangan, Diameter kumparan, Lebar kumparan |
|
|
10 |
Ukuran (L×W×H) |
mm |
1900mm(P)×1100(L)×2000mm(T) |
Komposisi peralatan dan prinsip kerja
Komposisi
|
Struktur mesin |
1 set |
|
Perangkat pengambil serat- |
1 set |
|
Perangkat pembayaran fiber- |
1 set |
|
Sistem berputar |
2 set |
|
Kumparan penggulung serat standar |
4 buah |
|
Sistem pengaturan serat rel |
2 set |
|
Kontrol tegangan dan sistem pemandu serat |
2 set |
|
Komputer kontrol industri dan unit tampilan |
1 set |
|
Kamera HD dan unit tampilan |
1 set |
Struktur mekanis
Ukuran keseluruhan alat berat adalah 2200mm (panjang) × 1100 (lebar) × 2200mm (tinggi), kastor tugas berat-yang dapat digerakkan dipasang di bagian bawah dengan mekanisme penyetelan horizontal untuk memudahkan pergerakan alat berat dan pemosisian horizontal.
Mesin ini terdiri dari rangka, sistem penggerak-pembayaran kiri dan kanan, sistem penggerak-pengambil serat, sistem putaran kiri dan kanan, sistem pengaturan kiri dan kanan, kontrol tegangan kiri dan kanan serta sistem pemandu serat, dan antarmuka-komputer manusia.
Garis besar mesin ditunjukkan seperti di bawah ini:

Gambar 1: Garis Besar 1 dari RH-04

Bayar-sistem penggerak
Komponen utamanya terdiri dari motor,-peredam presisi tinggi, dan poros transmisi.

Struktur dan prinsip kerja
Bagian ini digunakan untuk proses pembayaran kumparan serat berliku, dan terutama mewujudkan fungsi rotasi pembayaran. Motor menyediakan daya untuk rotasi, dan rotasi ditransmisikan ke poros transmisi melalui-peredam presisi tinggi dan sabuk sinkron, dan gulungan pembayaran digerakkan untuk berputar pada kecepatan konstan. Kecepatan motor disesuaikan secara otomatis melalui-umpan balik tegangan real-time saat pengguna mengaktifkan tombol start pada tampilan pengoperasian.
Ambil-sistem penggerak
Komponen utamanya terdiri dari motor,-peredam presisi tinggi, dan poros transmisi.

Struktur dan prinsip kerja
Bagian ini digunakan untuk proses-pengambilan kumparan serat, dan terutama mewujudkan fungsi rotasi-pengambilan. Pengguna dapat mengatur kecepatan putaran, arah pada tampilan pengoperasian, dan putaran motor ditransmisikan ke poros transmisi melalui peredam presisi tinggi dan sabuk sinkron, dan kumparan pengambil digerakkan untuk berputar pada kecepatan konstan. Saat menggulung kumparan serat, kumparan pengambil dipasang secara koaksial pada poros.
Sistem penggerak rotasi
Tampak seperti sistem penggerak pembayaran, sistem ini sebagian besar terdiri dari motor, peredam presisi tinggi, dan poros transmisi.

Struktur dan prinsip kerja
Bagian ini digunakan untuk-proses rotasi pembayaran kumparan serat berliku, dan terutama mewujudkan fungsi rotasi pembayaran-. Motor menyediakan daya untuk rotasi, dan rotasi ditransmisikan ke poros transmisi melalui peredam presisi tinggi dan sabuk sinkron, dan gulungan pembayaran digerakkan untuk berputar pada kecepatan konstan. Pengguna dapat mengatur kecepatan putaran, arah pada tampilan operasi, saat bekerja, spool pembayaran yang tidak aktif tetap relatif statis dengan spool pengambil.
Sistem pengaturan
Hal ini terutama terdiri dari rel geser presisi tinggi, batang sekrup, motor dan peredam.

Struktur dan prinsip kerja
Bagian ini digunakan untuk pengumpanan susunan serat melintang yang tepat. Peredam rasio reduksi tinggi dihubungkan dengan motor, dan peredam menggerakkan meja geser dengan penggandeng poros dan batang sekrup presisi tinggi. Saat penggulungan, sesuai dengan kecepatan pengambilan dan diameter serat, nilai pengumpanan melintang dihitung secara akurat, sehingga pengumpanan transversal pada meja geser konsisten dengan kecepatan penyusunan serat, dan susunan serat yang tepat dapat dicapai. Sistem penggerak pembayaran dan sensor tegangan ditempatkan pada meja geser, dan keduanya relatif statis dengan sistem pengaturan selama penggulungan.
Kontrol tegangan dan sistem pemandu serat
Ini terutama terdiri dari sensor tegangan, roda pemandu serat.


Struktur dan prinsip kerja
Sensor tegangan dan sistem pemandu serat serta-sistem penggerak pembayaran semuanya terpasang pada sistem penggerak rotasi.
Sensor tegangan memiliki roda dansa, dan roda tersebut dipasang pada lengan ayun yang dapat diputar. Terdapat sensor tegangan di pusat putaran lengan ayun yang mengembalikan posisi roda dansa ke sistem kontrol PLC tepat pada waktunya, dan sistem menyesuaikan kecepatan putaran pembayaran sesuai dengan posisi roda dansa.
Skema Kontrol Listrik
Sistem kendali kelistrikan merupakan bagian penting dari mesin belitan RH-04 untuk mewujudkan fungsi kendali gerak dan pada akhirnya mencapai kinerja teknis. Berdasarkan pemahaman kinerja teknis dan persyaratan penerapannya, kami mengajukan skema teknis untuk sistem kontrol kelistrikan mesin belitan quadrupole. Isi utamanya meliputi:
--Komponen utama sistem kendali kelistrikan
--Sistem kontrol ketegangan
--Sistem pengaturan serat yang tepat
--Sintesis sistem kendali
--Perlindungan keamanan operasi sistem
Teknologi yang matang dan maju diadopsi dalam skema ini. Sistem kontrolnya mengadopsi arsitektur kontrol senyawa digital loop tertutup posisi yang menggabungkan komputer PC industri mainstream dan sistem kontrol sumbu gerak multi-sumbu PLC Mitsubishi FX-seri 3U. Antarmuka grafis manusia-mesin yang ramah memberikan pengoperasian dan tampilan penggulungan yang fleksibel. Encoder sudut -poros inkremental fotolistrik dengan sinyal referensi pengkodean posisi dalam sistem motor servo presisi tinggi digunakan sebagai elemen umpan balik pengukuran setiap sumbu gerakan. Pengontrol gerak sumbu PLC dan komputer kontrol berkomunikasi dengan komputer atas melalui RS232 untuk mewujudkan kendali jarak jauh. Perangkat lunak komputer ini didasarkan pada sistem operasi Windows dan memiliki kemampuan perluasan fungsi.
Komputer kontrol adalah bagian utama dari sistem kelistrikan, dan memenuhi berbagai operasi kontrol, input dan output data, pengelolaan berbagai modul fungsional, dan pemantauan kesalahan peralatan serta perlindungan keselamatan.
PLC adalah inti kendali gerak semua poros. Melalui sistem loop tertutup posisi yang terdiri dari unit penggerak, mekanisme gerak, dan unit umpan balik pengukuran sudut poros, Mitsubishi PLC mewujudkan kontrol gerakan terkoordinasi dari setiap sumbu, dan menyediakan rangkaian pengukuran berkala untuk pengukuran kalibrasi kecepatan dan keluaran pulsa sinkron sudut konstan. Komputer kontrol juga memenuhi berbagai fungsi pengelolaan antarmuka manusia-mesin, seperti masukan data pengguna, keluaran data-waktu nyata, dan tampilan kurva lintasan gerakan. Antarmuka serial berkecepatan tinggi-dapat mewujudkan komunikasi dengan komputer jarak jauh pengguna.
Kamera HD dan Unit Tampilan
Unit tampilan dibagi menjadi dua bagian: bagian pertama adalah unit tampilan kamera, bagian kedua adalah antarmuka interaksi manusia-mesin, yang menampilkan fungsi operasi dan parameter seluruh mesin.

Sistem Pengendalian Industri
Sistem kendali industri terdiri dari komputer kendali industri, sistem kendali PLC dan servo. Sistem kontrol antarmuka manusia-mesin dipasang pada komputer kontrol industri, dan membentuk keseluruhan sistem kontrol industri dengan pengontrol PLC untuk menyelesaikan berbagai tindakan mesin. Antarmuka manusia-mesin ditampilkan seperti di bawah ini:

Langkah Operasi
Persiapan
Nyalakan saklar udara catu daya utama (di samping mesin)
 , tekan tombol daya pada konsol mesin. Pada saat ini, mesin dihidupkan, dan memasuki kondisi kerja.
Periksa apakah ada alarm abnormal di antarmuka operasi
Untuk memeriksa apakah terdapat kondisi abnormal yang mempengaruhi pengoperasian normal mesin di setiap bagian mesin.
Periksa apakah terdapat kondisi abnormal yang mempengaruhi keselamatan di setiap bagian mesin.
Operasi
Pengaturan parameter

Gambar 11: Antarmuka pengaturan parameter
Parameter belitan (seperti lebar gulungan, diameter gulungan, dan diameter serat, posisi asal/penarikan kiri/kanan, dll.) diatur melalui antarmuka ini. Langkah-langkah spesifiknya adalah sebagai berikut:
Masuk ke man-antarmuka operasi mesin - "pengaturan parameter"- untuk menyetel parameter.

Langkah-langkah pengendalian
Pengoperasian mesin terutama terkonsentrasi pada antarmuka manusia-mesin, dan posisi tombol pengoperasian ditunjukkan pada gambar berikut:

Gambar 12: Antarmuka kontrol
Kontrol rotasi
 Kontrol spindel untuk memutar maju atau mundur. Hijau: aktif, Merah: tidak aktif (demikian pula selanjutnya)
Kontrol pengaturan serat

Kontrol ketegangan

Kecepatan dan HIDUP/MATI

Pengenalan Singkat Kumparan Serat Berliku
1)Pemasangan spul-pembayaran fiber dan spool pengambil-up (dikenal sebagai gulungan penggulungan fiber)
|
Tangga |
Operasi |
Diagram |
|
1 |
Pasang spul pembayaran-fiber: Keluarkan sepasang kumparan pembayaran serat-dari gulungan yang akan digunakan, lalu pasang ke poros pembayaran-fiber. Perhatikan pemanjangan serat optik di antara kedua gulungan agar serat tidak tertarik dan rusak, serta menarik serat optik sesuai jalur yang benar tanpa merusaknya. |
|
|
2 |
Pasang-spool pengambil: Keluarkan-spul pengambil, serta adaptor, shim, dan sekrup yang sesuai, lalu pasang ke-poros pengambil. Perhatian: sebelum pemasangan, spool harus dibersihkan dengan hati-hati. |
|
|
3 |
Pandu serat melalui roda pemandu: Arahkan serat dari dua-spul pembayaran melalui roda pemandu dan-spul pengambil; lalu putar gulungan-pembayaran untuk menyesuaikan kekencangan serat, dan membuat roda penari seimbang. Perhatikan jangan sampai menggores serat hingga merusak lapisan. Bersihkan sisa lem pada setiap roda pemandu, kemudian periksa apakah putarannya normal, apakah terdapat duri akibat benturan, agar serat tidak tergores, dan apakah penyetelan roda penari tegangan normal. |
|
|
4 |
Kencangkan mur Setelah gulungan-pembayaran dipasang ke poros, kencangkan mur dan pastikan bahwa gulungan sudah terpasang dengan mur. Langkah ini dapat menghindari kendornya spul pada saat penggulungan. Perhatian: jangan lewatkan langkah ini. |
|
|
5 |
Sesuaikan sedikit-rak pembayaran: Putar rak{0}}pembayaran secara manual agar sudut serat masuk terlihat oleh operator. |


2) Pengoperasian kumparan serat berliku (quadrupole)
|
Tangga |
Operasi |
Diagram |
|
1 |
Tetapkan parameter: Di "antarmuka kontrol", klik tombol "pengaturan parameter" dan masukkan diameter gulungan, lebar dan diameter serat, lalu kembali ke "antarmuka kontrol" Masukkan tegangan setelan, dan putar gulungan{0}}pembayaran secara manual untuk membuat nilai latihan mendekati nilai setelan. |
|
|
2 |
Sesuaikan rak pembayaran-kiri/kanan: Menggulung serat menurut segi empat: gunakan "X shift forward" dan "X shift backward" untuk menggerakkan rak-pembayaran ke kiri, dan buatlah serat kumparan pembayaran-kiri agar sejajar dengan sisi kanan dalam gulungan. Sementara itu, gunakan "Y shift forward" dan "Y shift backward" untuk memindahkan rak-pembayaran ke kanan, dan buat rak kanan menjauh dari reel, namun jangan terlalu jauh, dan pastikan rak kiri tidak membentur rak kanan saat berputar. |
|
|
3 |
Pengaturan putaran dan lapisan: Sebelum memutar serat, klik "nomor belok kiri" dan "nomor belok kanan" satu kali, dan nilainya akan dihapus. Kemudian klik "nomor lapisan kiri" untuk menetapkan nilainya sebagai "1", dan klik "nomor lapisan kanan" untuk menetapkan nilainya sebagai "2". Jumlah lapisan di sini diatur sesuai dengan jumlah lapisan untuk menjamin keakuratan penghitungan panjang, yang ditentukan oleh rumus penghitungan panjang dalam program. |
 |
|
4 |
Bersiaplah untuk melilitkan lapisan pertama: Serat akan dililitkan dari sisi kiri dalam gulungan, dan klik " |
 |
|
5 |
Gulung lapisan pertama: Klik kiri" |
|
|
6 |
Jembatan dari lapisan 1 ke lapisan 2 Saat serat kumparan pembayaran kiri mendekati sisi kiri dalam gulungan, Anda harus mengurangi kecepatan, dan mengatur serat secara manual. Saat serat mencapai sisi kiri dalam gulungan, Anda harus menyetel kecepatan ke "1", dan memutar gulungan serat dari gulungan pembayaran kiri ke alur antara putaran pertama dan putaran kedua di sebelah kiri lapisan pertama, lalu klik kiri "ON" hingga "OFF" untuk menghentikan mesin. |
|
|
7 |
Tetapkan asal kiri dan penarikan kiri: Pada saat ini, posisi rak kiri merupakan posisi asal belitan normal, dan juga merupakan posisi yang akan digulung ulang pada waktu berikutnya. Di antarmuka "layar konfigurasi", klik "Konfirmasi lokasi asal X" dan "Konfirmasi lokasi penarikan Y", koordinat yang sesuai akan diatur secara otomatis. |
|
|
8 |
Gulung lapisan kedua: Klik "X shift backward", buat rak kiri menjauh dari reel; lalu klik "Y shift forward", buat fiber of{0}}spul pembayaran kanan agar sejajar dengan fiber pertama lapisan 1 di reel kanan. Mulailah melilitkan lapisan kedua (serat dari gulungan{0}}pembayaran kanan): Klik kiri/kanan "OFF" ke "ON", kanan "wind", "Y auto follow forward", dan atur kecepatan sebagai "1", sesuai dengan kondisi belitan, Anda dapat meningkatkan kecepatan. Serat kumparan pembayaran kanan harus berputar ke alur di antara putaran lapisan pertama, dan berputar dari kanan ke kiri. |
|
|
9 |
Gulung putaran terakhir lapisan 2: Ketika rak kanan mendekati sisi kiri dalam gulungan, Anda harus mengurangi kecepatan, dan mengatur serat secara manual. Sementara itu perhatikan posisi rak kiri dan kanan, dan pastikan rak kanan tidak membentur rak kiri saat berputar, bila perlu berhenti mengklik "X shift backward" untuk mengatur posisinya. Ketika fiber kiri dan fiber kanan saling menempel, selesaikan putaran terakhir fiber kanan pada layer 2, dan klik kanan "ON" hingga "OFF" untuk menghentikan mesin. Klik "nomor belok kanan" untuk menambah jumlah lapisan sebanyak 1, dan nomor lapisan kanan akan berubah dari 2 menjadi 3, sedangkan klik "nomor belok kiri" tiga kali untuk mengubah nomor lapisan kiri dari 1 menjadi 4. |
|
|
10 |
Jembatan dari lapisan 2 ke lapisan 3, dan gulung lapisan ketiga: Kembalikan rak kanan ke posisi semula, dan gerakkan rak kanan kembali ke depan, pastikan rak kanan tidak membentur rak kiri saat berputar. Klik kiri/kanan "OFF" ke "ON", dan klik kiri "wind", dan gulung gulungan fiber dari gulungan pembayaran kiri-ke alur antara belokan pertama dan belokan kedua di sebelah kiri lapisan kedua, lalu klik kiri "ON" ke "OFF" untuk menghentikan mesin. Klik "X shift backward" dan "Y shift forward", dan pastikan rak kiri tidak membentur rak kanan saat berputar. Klik kiri/kanan "OFF" ke "ON", kanan "wind", "Y auto follow backward", dan tingkatkan kecepatan secara bertahap. Selama penggulungan, Anda dapat menggunakan alat bantu untuk menyusun serat. |
|
|
11 |
Jembatan dari layer 3 ke layer 4, Atur penarikan kiri dan asal kanan: Saat rak kanan mendekati sisi kanan dalam reel, sebaiknya kurangi kecepatannya, dan atur fibernya secara manual. Dan ketika serat menempel pada sisi dalam, kecepatan harus disetel ke 1, putar gulungan serat dari gulungan pembayaran kanan ke alur di antara putaran lapisan ketiga. Kemudian klik kanan "ON" hingga "OFF" untuk menghentikan mesin. Pada saat ini, posisi rak kanan merupakan posisi asal belitan normal, dan juga merupakan posisi yang akan digulung ulang pada waktu berikutnya. Di antarmuka "layar konfigurasi", klik "Konfirmasi lokasi asal Y" dan "Konfirmasi lokasi penarikan X", koordinat yang sesuai akan diatur secara otomatis. Kini koordinat awal dan koordinat penarikan rak kiri/kanan telah diatur secara lengkap. Koordinat asal adalah asal muasal lilitan serat, dan koordinat penarikan adalah koordinat rak kiri/kanan agar rak kiri/kanan tidak saling berbenturan. Perhatian: posisi penarikan harus sesuai dan tidak melukai serat. |
 |
|
12 |
Gulung lapisan pertama Klik "X asal" dan "Y penarikan", dan buat serat gulungan-pembayaran kiri agar sejajar dengan sisi kiri dalam gulungan dan buat rak kanan menjauh dari gulungan. Klik kiri/kanan "OFF" ke "ON", klik kiri "wind" dan "X auto follow forward", dan atur kecepatan menjadi 1, lalu tingkatkan kecepatan secara bertahap. |
|
|
13 |
Giliran terakhir lapisan 4 Saat serat kumparan pembayaran kiri mendekati sisi kanan dalam gulungan, Anda harus mengurangi kecepatan, dan mengatur serat secara manual. Setelah menyelesaikan putaran terakhir gulungan pembayaran-kiri, klik kanan "ON" hingga "OFF" untuk menghentikan mesin. Klik "nomor belok kiri" untuk menambah jumlah lapisan sebanyak 1, dan nomor lapisan kiri akan berubah dari 4 menjadi 5, sedangkan klik "nomor belok kanan" tiga kali untuk mengubah nomor lapisan kanan dari 3 menjadi 6. |
|
|
14 |
Kuadrupol kedua, lapisan berliku 5-8: Setelah selesai lapisan 4, ulangi langkah di atas. |


 " di kedua sisi ke "ON", dan klik "
 angin", dan atur kecepatan sebagai "1", putaran pertama serat harus sejajar dengan sisi dalam gulungan, dan tingkatkan kecepatan secara bertahap.
 angin" dan "
 X otomatis ikuti mundur", lalu klik "kecepatan", tingkatkan kecepatan secara bertahap, dan serat gulungan-pembayaran kiri harus menempel pada serat putaran pertama. Mulai putar serat gulungan-pembayaran kiri, dan klik "
 nomor belok kiri", nomor belok akan dihapus dan penghitung mulai menghitung. Selama penggulungan, penggunaan alat bantu harus dihindari untuk mengurangi pengaruh tekanan tambahan pada serat. Setelah menyetel otomatis-mengikuti, biarkan serat berputar secara alami dan cobalah untuk tidak mengganggunya.


Alarm dan jelas
Status alarm
Ketika pesan peringatan muncul selama pengoperasian mesin secara otomatis atau manual, itu berarti mesin berada dalam kondisi alarm kesalahan dan mesin dalam keadaan ditangguhkan. Pada saat yang sama, antarmuka biasanya menampilkan informasi kesalahan.
Hapus alarm
Menurut informasi kesalahan yang ditampilkan pada antarmuka operasi atau melalui observasi untuk mengidentifikasi kesalahan, setelah kesalahan dihilangkan, alarm akan berbunyi dan mesin akan kembali ke kondisi operasi semula.
Berhenti darurat
Dalam keadaan darurat, harap segera tekan tombol merah "berhenti darurat".
Saat ini, mesin segera dimatikan dan semua pengoperasian dinonaktifkan, dan tidak ada peringatan dalam pemantauan pengoperasian. Setelah pemecahan masalah, putar tombol "berhenti darurat" untuk memunculkannya dan mengatur ulang. Tekan tombol reset untuk menghilangkan kesalahan.

Tindakan Pencegahan Operasi
Saat mesin sedang berjalan, harap jauhkan operator dari badan peralatan untuk menghindari cedera diri.
Untuk serat dengan diameter kurang dari 170μm (termasuk 170μm), mohon jangan mengoperasikan mesin dengan kecepatan tinggi (300m/mnt atau lebih). Karena serat berdiameter kecil mudah rusak pada kecepatan tinggi, disarankan agar kecepatan dikontrol dalam 200m/menit.
Harap jangan mematikan catu daya saat mesin dalam keadaan normal, untuk menghindari cedera serius pada mesin.
Silakan periksa bagian mesin yang mudah aus dan rentan secara teratur
Harap pertahankan semua bagian yang bergerak tepat waktu, seperti poros bagian susunan serat, poros roda pemandu, dll.
Harap tarik garis peringatan di tempat mesin digunakan, untuk menghindari cedera akibat retaknya serat selama-penggulungan kecepatan tinggi.
Tabel Perawatan Berkala
|
Jenis |
Periode pemeriksaan |
Memeriksa isinya |
|
Pengecekan dan pemeliharaan harian |
Sehari-hari |
Periksa suhu, kelembaban, debu, benda asing, dll. |
|
Periksa getaran dan kebisingan yang tidak normal. |
||
|
Periksa apakah tegangan catu daya normal. |
||
|
Periksa baunya |
||
|
Periksa kebersihan bagian depan driver servo dan konektornya |
||
|
Periksa apakah kabelnya rusak |
||
|
Periksa bagian sambungan mesin apakah ada kelonggaran dan penyimpangan |
||
|
Periksa apakah ada benda asing di area muatan |
||
|
Periksa apakah roda pemandu bersih, halus dan stabil |
||
|
Periksa apakah sistem kontrol tegangan fleksibel dan bebas dari kemacetan |
||
|
Harap gunakan kain kasa yang bersih dan kering-bebas debu untuk menyeka permukaan mesin, meja geser, dan bagian tetap untuk gulungan. Bagian-bagian kecil seperti roda pemandu serat perlu dibersihkan dengan pinset dan kapas. |
||
|
Pemeriksaan dan pemeliharaan berkala |
mingguan |
Rel-pemandu, selongsong, dan kerucut bagian pemasangan gulungan diseka dan dilumasi oleh personel dengan minyak jahit |
|
bulanan |
Sekrup sambungan-pembayaran sudah terpasang |
|
|
Sekrup-sambungan poros pengambil sudah terpasang |
||
|
Sekrup pemasangan rel-pengaturan pengaturan telah dikencangkan |
||
|
Periksa apakah poros roda pemandu berada pada bidang yang sama |
||
|
Lumasi setiap poros yang bekerja |
||
|
Tahunan |
Periksa apakah kabel driver kendor |
|
|
Periksa apakah sambungan konektor motor servo dan driver kendor |
||
|
Periksa apakah kabel ground setiap perangkat dapat diandalkan |
||
|
Periksa poros yang berputar |
Kesalahan Umum & Metode Perawatan
|
TIDAK. |
Kesalahan |
Penyebab |
Metode pengobatan |
Catatan |
|
1 |
Steker listrik utama mesin sudah terpasang, namun mesin tidak mempunyai daya |
Tidak ada listrik di colokan listrik Sakelar udara Q1 di kabinet listrik tidak ditutup Tombol daya pada panel operasi tidak ditekan |
Hubungkan soket listrik utama ke catu daya Nyalakan saklar udara Q1 di kabinet listrik Tekan tombol daya pada panel operasi |
Bahaya! Listrik! Bahaya! Kawat listrik! |
|
2 |
Mesin dihidupkan, namun panel tampilan driver servo seperti pengaturan serat, pembayaran-off, pengambilan tidak memiliki sinyal. |
Sakelar udara Q1 - Q7 dari driver servo untuk pengaturan serat, pembayaran-pembayaran dan-pengambilan tidak ditutup |
Nyalakan sakelar udara Q1-Q7 di kabinet listrik |
Bahaya! Listrik! Bahaya! Kawat listrik! |
|
3 |
Modul PLC tidak berfungsi |
1Tidak ada catu daya untuk modul PLC Modus 2PLC adalah "BERHENTI" |
1Nyalakan saklar udara Q9 2Ganti mode PLC ke "JALANKAN" |
Bahaya! Listrik! Bahaya! Kawat listrik! |
|
4 |
Tombol "OFF/ON" kiri dan kanan tidak menyala |
Tegangannya terlalu besar atau terlalu kecil, atau nilai batas atas/bawah proteksi tegangan disetel terlalu kecil |
Sesuaikan tegangan secara manual untuk membuat tegangan berada dalam batas atas/bawah nilai proteksi tegangan atau atur nilai proteksi lebih tinggi |
Bahaya! Listrik! Bahaya! Kawat listrik! |
|
5 |
Kotak alarm menunjukkan alarm "batas kiri atau batas kanan", dan lampu indikator menyala |
Ketika penggeser mencapai posisi batas, mesin terlindungi. |
Ketika alarm batas kiri/kanan pada rel pemandu terjadi, tekan tombol berhenti darurat dan putar batang sekrup pemandu untuk mengatur ulang secara manual. Jauhkan bagian dasar susunan serat dari sakelar pelindung batas kiri/kanan |
Listrik harus dimatikan |
Tag populer: mesin penggulung kumparan serat rh04, Cina produsen mesin penggulung kumparan serat rh04, pabrik


